目次
冷却水は工場の中でどのように使われているのか
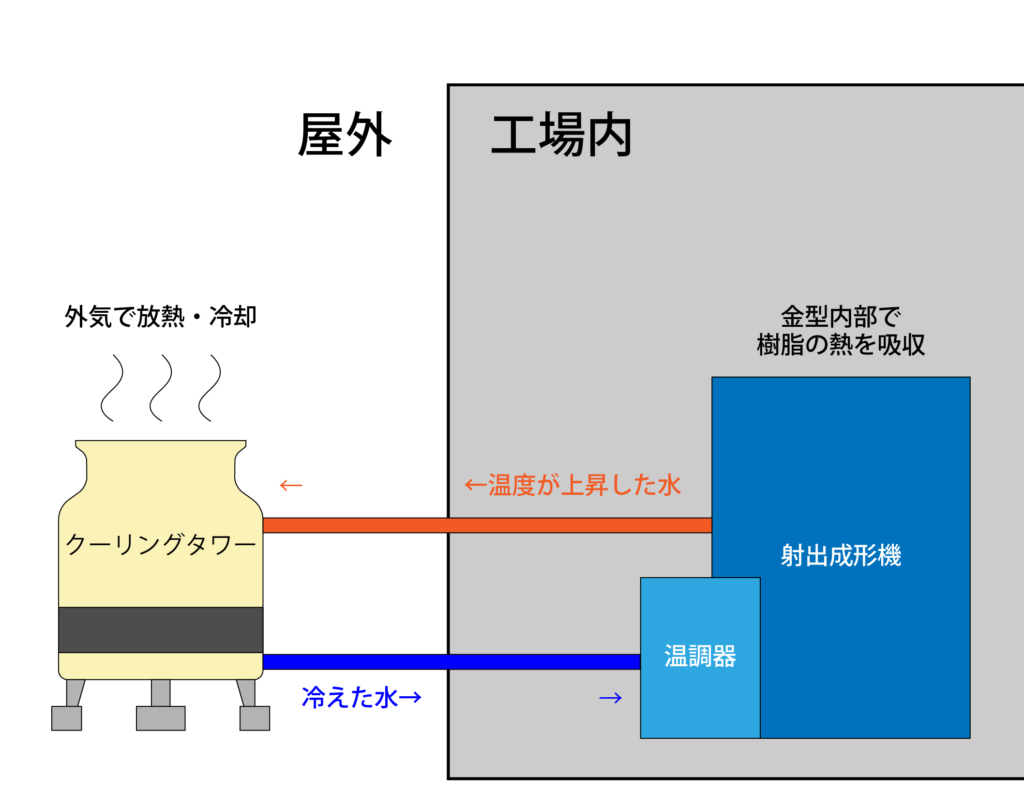
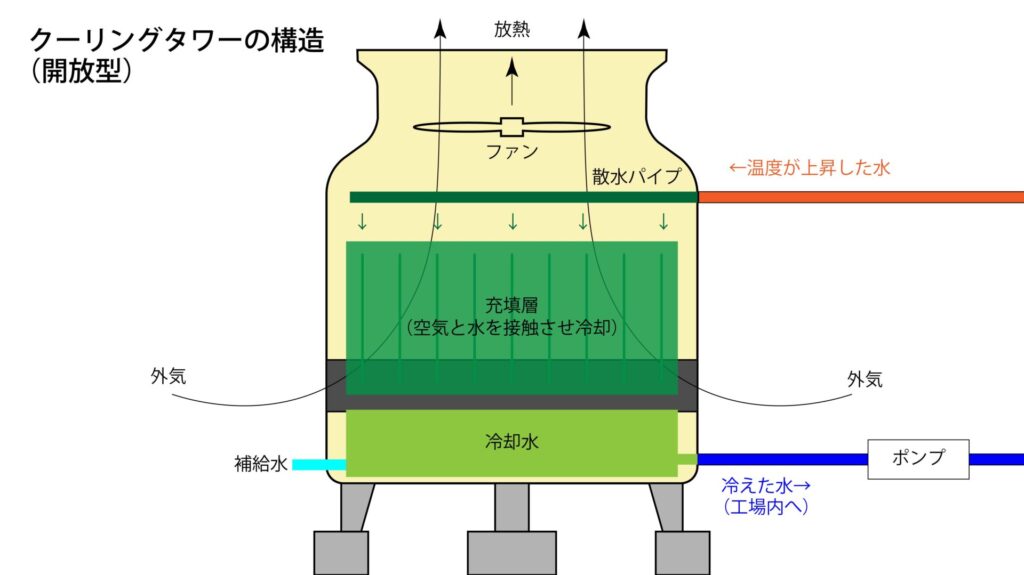
射出成形工場における冷却水は、屋外に設置されたクーリングタワーを起点に、工場内をひとつの循環回路として絶えず巡っています。クーリングタワーで外気と接触させることで温度を下げられた水は、ポンプによって工場内の配管へ送り出され、各射出成形機や金型温度調節機(温調機)へと届けられます。
金型に届いた冷却水は、金型内部に設けられた細い水路(冷却水孔)を通過しながら、樹脂が持つ熱を吸収します。この熱交換によって金型は一定の温度に保たれ、樹脂は狙い通りの形状で固まっていきます。役目を終えて温度が上昇した水は再びクーリングタワーへ戻され、外気との接触による蒸発(気化熱)を利用して放熱し、再び工場内へ送り出されていきます。
この「クーリングタワー→配管→成形機・温調機→クーリングタワー」という循環は、稼働している成形機の台数分、24時間365日、絶え間なく繰り返されています。冷却水は、原材料や電気と同じように、成形品の品質を左右する“見えない生産資材”なのです。だからこそ、その水質が悪化すれば、生産のあらゆる場面に影響が及びます。
歩留まり悪化の正体 ― 水質悪化から成形不良までのメカニズム
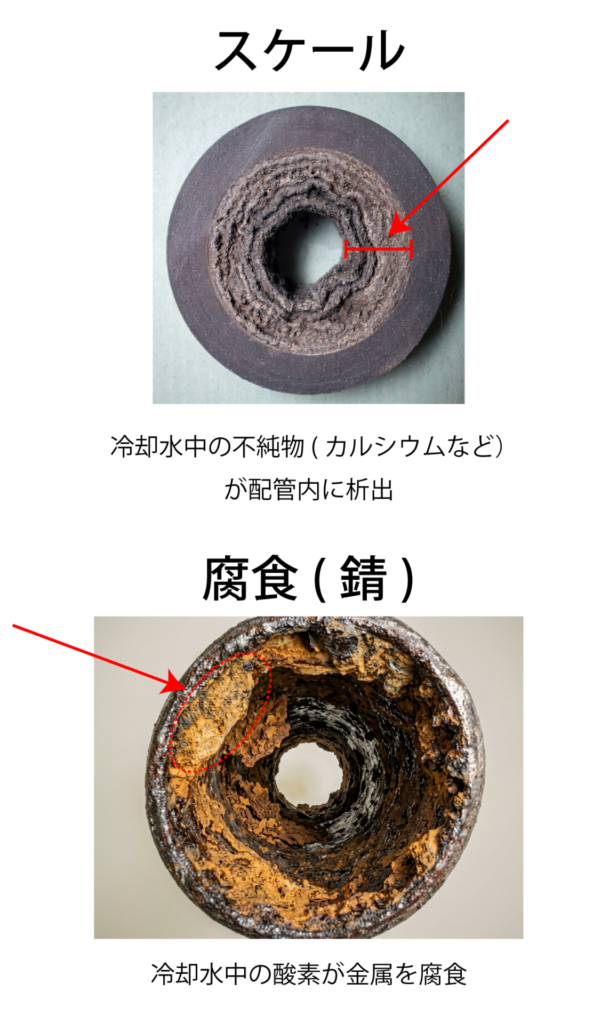
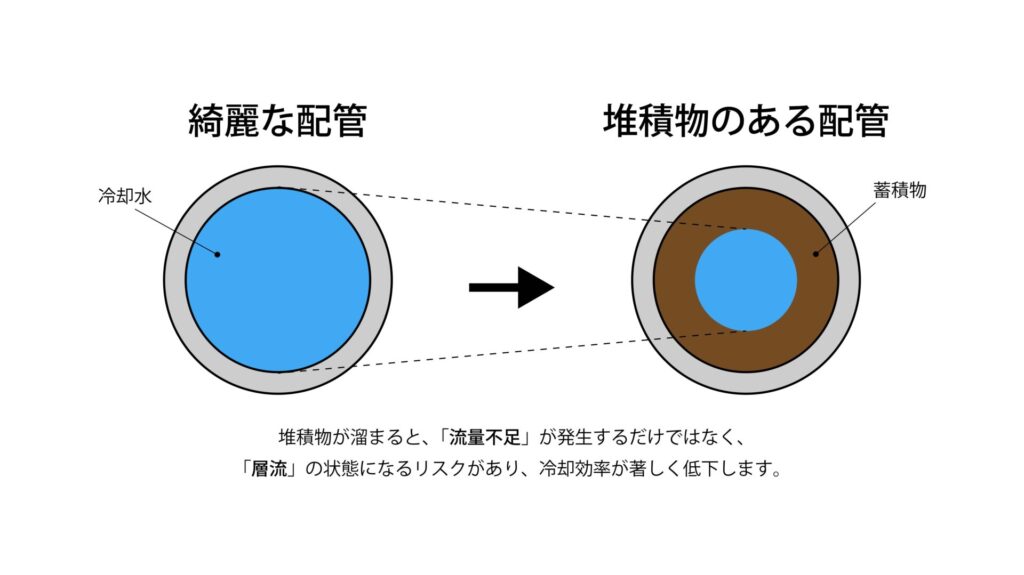
工場内で使用されている冷却水の多くは水道水や井戸水が使用されています。水道水や井戸水には、カルシウムイオンや溶存二酸化炭素、溶存酸素などがもともと含まれています。クーリングタワーは水が蒸発する時の気化熱により冷却しますが、この際にこれらの成分が徐々に濃縮され、炭酸水素イオンとカルシウムイオンが結びついて「炭酸カルシウム=スケール」を生成します。生成したスケールは、金型内部の冷却水孔の壁面に付着し、少しずつ流路を狭めていきます。
流路が狭くなると水の流れが妨げられて流量が低下するだけでなく、スケールそのものが熱を伝えにくい性質を持つため、金型と冷却水の間の熱交換が妨げられます(伝熱阻害)。この結果、金型全体の温度にムラが生じ、本来は均一であるべき冷却スピードが箇所によってばらついてしまいます。
金型内の温度が不安定になると、樹脂の収縮量が均一にならず、ヒケ・反り・寸法のばらつき・バリといった成形不良が発生しやすくなります。つまり歩留まりの悪化は、作業員の技量やたまたまの不運ではなく、冷却水の水質悪化が金型内部で引き起こしている、再現性のある物理現象なのです。
温調機・配管清掃が必要になる理由
スケールと同様に、微生物由来の粘着性堆積物である「スライム」や、溶存酸素が金属を酸化させることで生じる「腐食(錆)」も、温調機内部の熱交換器や配管の内壁に付着します。これらは自然に取れることはなく、放置すればするほど厚みを増し、最終的には流路を完全に塞いでしまいます。
実際に、冷却水の水質管理を行っていない工場で確認された例では、使用開始からわずか1か月、ショット数にして5,000ショットの時点で、配管内部にスケールが堆積し、閉塞寸前になっていたことが確認されています。ここまで進行すると、温調機を分解し、内部の熱交換器や配管を物理的に清掃する以外に回復手段はありません。多くの工場で「毎年当たり前のように」温調機の分解清掃やクーリングタワーの清掃が発生しているのは、こうした水質由来の堆積物が原因です。裏を返せば、冷却水の水質を最初から適正に保つことができれば、この清掃サイクルそのものを大幅に減らすことができます。
二次冷却システムとは何か ― クーリングタワー水と機械側の水を分離する仕組み
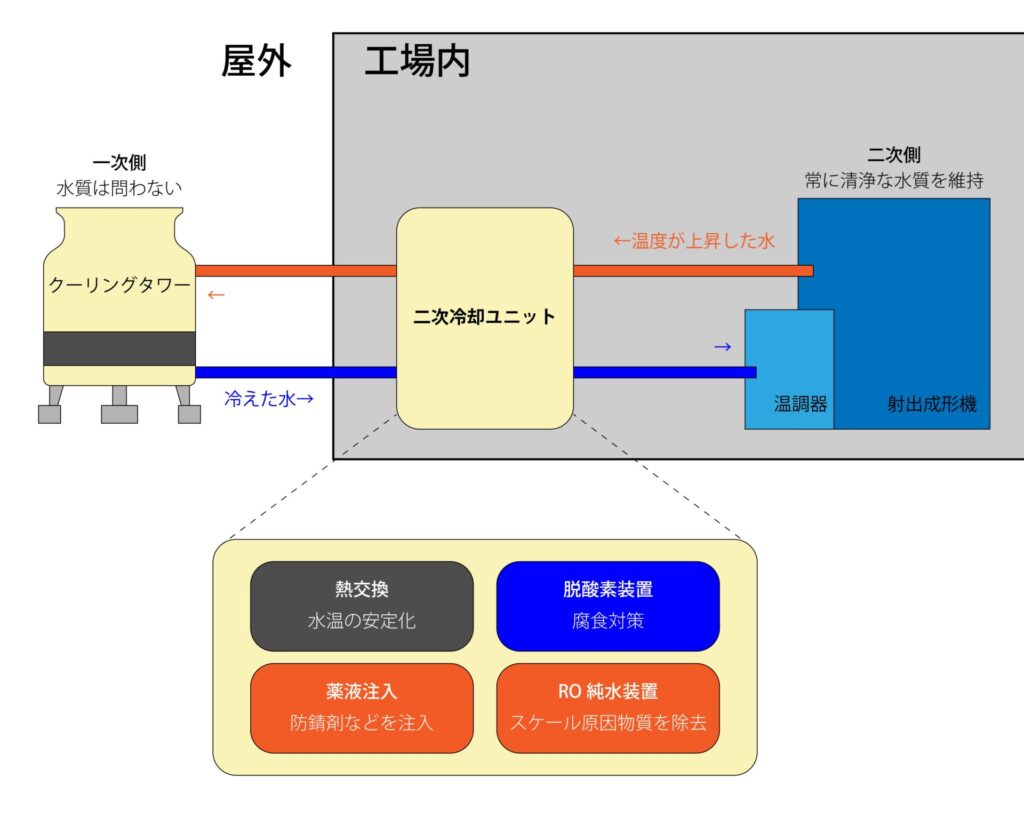
ここまで見てきた「見えないコスト」への解決策として登場するのが、二次冷却システムです。二次冷却システムとは、クーリングタワー側の水(一次側)と、成形機・温調機など機械側の水(二次側)を、熱交換器を介して完全に分離する装置です。
一次側と二次側の間では水そのものが混ざり合うことはなく、熱だけがプレート式熱交換器を通じてやり取りされます。そのため、クーリングタワー側の水質がどれほど悪化していても、二次側(機械側)の水質には影響しません。二次冷却システムはさらに、二次側の水に対して脱酸素装置による溶存酸素の除去、RO純水装置によるスケール原因物質の除去、防錆剤による金属表面の保護皮膜形成といった処理を行い、水質・温度・流量を常に安定した状態に保ちます。
つまり二次冷却システムは、「冷却水を新しく作り出す装置」ではなく、「工場内を巡る冷却水そのものの品質を、水源の状態に左右されず一定に保ち続ける仕組み」だといえます。前章で見た「5,000ショットで配管が閉塞寸前になった」という例は、この仕組みがない状態で起きたことでした。
空冷チラーと二次冷却システムの比較 ― 何が違うのか
水質による障害を避けるもう一つの方法として、多くの工場ではクーリングタワーの代わりに空冷式チラーを導入し、成形機を冷却しています。空冷チラーと二次冷却システムは、どちらも「安定した冷却水を作る」という目的は同じですが、その仕組みも得意分野も大きく異なります。
空冷チラーの仕組み
空冷チラーは、冷媒を圧縮・膨張させる冷凍サイクルによって、外部の水質に左右されずに独立して冷却水を作り出す装置です。クーリングタワーのように外気や水質の影響を受けないため、水質管理そのものを避けられるという発想の装置ですが、冷媒を圧縮する工程に大量の電力を必要とします。また、コンプレッサーを内蔵するため、稼働音や振動が比較的大きく、冷媒(フロン類等)の取り扱いに関する法規制対応や定期点検も必要になります。
屋外設置の場合、周辺温度が40℃以上になると能力低下。また、室内設置の場合はチラー自身が発する廃熱によって室内温度が上昇するため、室内用の空調機や排熱ダクトの追加設置が必要になるケースもあります。排熱ダクトの設置は工場内を負圧にしやすく、隙間からの粉塵侵入など、工場環境の悪化を招く懸念もあります。
なお、チラーは外気に触れない密閉回路であるため、クーリングタワー特有の「蒸発による濃縮」や「藻・粉塵の混入」といった新たな汚染は起こりにくいという利点があります。ただし、これは万能ではありません。最初に注水する水道水や井戸水そのものに含まれるカルシウムイオンや溶存酸素を取り除く機能は基本的に持たないため、腐食やスケールの種は密閉回路の中に残ったままになります。さらに、漏れや点検で減った分を補う「補給水」のたびに、未処理の水が新たに持ち込まれる点にも注意が必要です。つまりチラーは「新たな汚染を防ぐ」ことには有効でも、「すでに水に含まれる成分を積極的に除去する」という発想の装置ではありません。
二次冷却システムの仕組み
二次冷却システムは、前章で解説した通り、圧縮という工程を使わず、クーリングタワーによる外気との熱交換とプレート式熱交換器による熱移動だけで冷却を行います。水質という「根本原因」に直接アプローチして管理することで、クーリングタワーという安価でシンプルな設備をそのまま活かしながら、消費電力を抑えた安定冷却を実現します。加えて脱酸素装置やRO純水装置によって、系内にもともと含まれる溶存酸素やスケール原因物質そのものを積極的に取り除く点が、チラーとの本質的な違いです。
比較表:空冷チラー vs 二次冷却システム
| 比較項目 | 空冷チラー | 二次冷却システム |
|---|---|---|
| 冷却の原理 | 冷媒の圧縮・膨張による強制冷凍サイクル | クーリングタワー(外気との熱交換)+プレート式熱交換器 |
| 消費電力 | 大きい(圧縮動力が必要) | 小さい(圧縮動力が不要。実例で8割以上削減) |
| 水質への対応 | 新たな汚染(蒸発濃縮・藻等)は防げるが、初期水質の改善や補給水対策は別途必要 | 水質を積極的に管理し、クーリングタワー水を活用できる |
| 設置スペース | 機種により比較的コンパクトだが、複数台設置が必要になりやすい | クーリングタワー+熱交換ユニット分のスペースが必要 |
| メンテナンス内容 | 冷媒・コンプレッサーの点検、フィルター清掃、冷媒の法規制対応 | 熱交換プレート洗浄、防錆剤・薬品補充、脱酸素装置点検等(年1回程度) |
| 稼働音・振動 | コンプレッサー駆動のため比較的大きい | 圧縮機構がないため比較的静か |
| 工場環境への影響 | 廃熱による室温上昇・負圧の懸念 | クーリングタワーは屋外設置が基本のため、影響が少ない |
| CO2排出 | 電力消費に伴う排出量が大きい | 電力消費が少なく排出量も抑えられる(実例:年間537トン削減) |
| 得意な状況 | 水質管理の手間を避け、独立した冷却系統で確実に一定水温を確保したい場合 | 多数の成形機・温調機をまとめて管理し、コスト削減と省エネを両立したい場合 |
この違いが最も分かりやすく表れるのが、消費電力の実例です。空冷式チラー(7.5kW×15台に循環ポンプ・送りポンプを含め、年間1,153,440kWh)を使用していた成形工場が二次冷却ユニットに置き換えたところ、年間消費電力は185,833kWhまで低下しました。削減量にして967,607kWh/年、金額にして約1,129万円/年、CO2排出量にして537トン/年の削減にあたり、消費電力で見ると8割以上の削減となります。つまり「水質に左右されないために大きな電力を使って強制的に冷やす」方式から、「水質そのものを管理することで、少ないエネルギーで自然に冷やせる」方式へと、冷却の仕組みそのものが転換するのです。
二次冷却システム導入による経済効果 ― 実例で見る投資回収
二次冷却システムを導入すると、実際にどれほどの効果が生まれるのか。ある工場の試算事例をご紹介します。
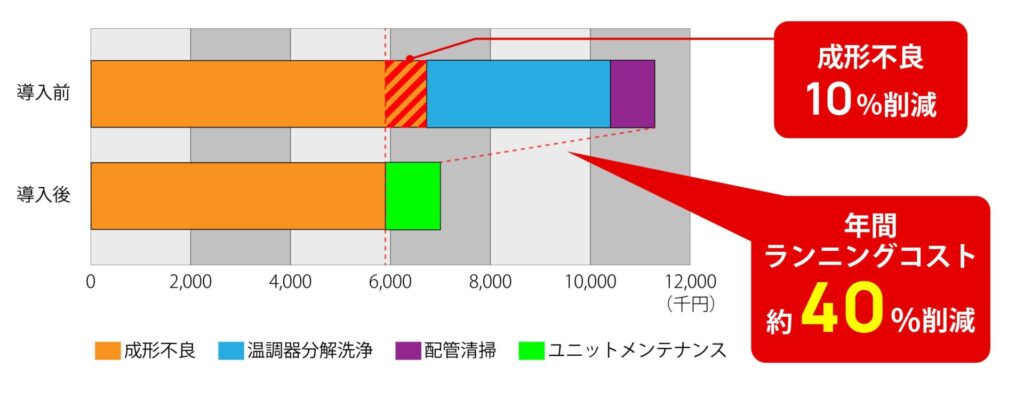
電動式の射出成形機78台、温調機80台、クーリングタワー200RTを保有する工場に二次冷却ユニットを1台導入したところ、金型の温度・圧力が安定したことで成形不良を10%削減することができました。加えて、温調機の分解清掃や配管清掃そのものが不要になり、クーリングタワーの清掃頻度も従来の半分程度に抑えられた結果、年間のランニングコストは約40%の削減を達成しています。さらに設備の停止期間を短縮できるため、生産性の向上にも寄与します。
設備導入を進める上で気になるのが、投資回収の想定です。二次冷却システムの導入コストを、年間で削減できる金額(成形不良の削減効果+メンテナンスコストの削減効果+後述する電力削減効果の合計)で割ることで、おおよその投資回収期間を算出できます。複数の効果が重なる場合、想定より早いタイミングで投資が回収されるケースは決して珍しくありません。
具体的な試算例
仮に成形機350トン以下50台の工場で二次冷却ユニットの導入コスト(本体・工事費を含む)を1,500万円とした場合で考えてみます(※実際の導入コストは設備規模や工場の構成により異なるため、正確な金額は別途お見積りが必要です)。後述する空冷チラー置き換え事例のように、電力削減効果だけで年間約1,129万円のコスト削減が得られるケースでは、下記のように試算できます。
導入コスト 1,500万円 ÷ 年間削減額 1,129万円 ≒ 15カ月
よって、2年未満で投資を回収できる計算になります。これに加えて、歩留まり10%改善による原材料費・再生産コストの削減や、温調機の分解清掃・配管清掃が不要になることによるメンテナンスコストの削減(あわせて年間ランニングコスト約40%減)も同時に得られるため、これらを合算すればさらに短い期間での投資回収も見込めます。
水の管理を、工場の「重要管理項目」にする
電気代の高騰や原材料費の上昇は、多くの工場で経営会議の議題に上ります。一方で、「冷却水の水質」が議題になることは、ほとんどないのではないでしょうか。水は蛇口をひねれば出てくる、あって当たり前のインフラです。だからこそ、その品質や状態が生産性や品質にどれほど影響を与えているかが、見過ごされ続けてきました。しかし、ここまで見てきたように、成形不良も、電気代の増加も、メンテナンスコストの増大も、その多くは冷却水という一つの要因に行き着きます。
水質・温度・水量の安定管理は、品質・省エネ・BCPすべての「土台」である
歩留まりの改善も、省エネも、設備の長寿命化も、突き詰めればすべて「冷却水がどれだけ安定した状態に保たれているか」という一点に行き着きます。品質向上や省エネは、水管理という土台がもたらす“結果”に過ぎません。だとすれば、工場が本当に管理すべき指標は、個々の症状ではなく、その原因である「水」そのものではないでしょうか。水質・温度・水量を安定させることは、品質管理の土台であると同時に省エネルギーの土台であり、さらには渇水や災害といった不測の事態に備えるBCP(事業継続計画)の土台でもあります。
まとめ ― 水管理という視点から、工場の未来をつくる
あなたの工場の冷却水は、最後にいつ確認しましたか。温度は、水質は、流量は、安定していると胸を張って言えるでしょうか。この問いに即答できないとしたら、それこそが「見えないコスト」が静かに積み上がっているサインかもしれません。
温調機の分解清掃、クーリングタワーの清掃、原因のわからない成形不良――これらは個別の「仕方のない出費」ではなく、冷却水の水質という一つの原因から生まれている、コントロール可能なコストです。二次冷却システムの導入は、単なる設備投資ではなく、歩留まり・省エネ・設備寿命という複数の経営指標を同時に改善する、水管理への第一歩といえます。まずは自社工場の冷却水が今どのような状態にあるのか、確認するところから始めてみませんか。
二次冷却ユニットの詳細はこちらからご覧いただけます:http://www.functional-fluids.co.jp/products/p001/
監修:株式会社ファンクショナル・フルイッド